Quando o assunto é router CNC, muita gente foca em potência do motor, tipo de fresa ou software de controle — e esquece de um componente que define diretamente a qualidade do acabamento e a durabilidade da máquina: o spindle. A escolha entre refrigeração a ar ou a água parece detalhe técnico, mas na prática muda o resultado final da peça e o custo de manutenção ao longo dos meses.
Spindle, para quem está começando, é o eixo que gira a fresa em alta rotação. Ele pode ser resfriado por um ventilador interno (ar) ou por um sistema de circulação de água com bomba e reservatório. Os dois fazem o mesmo trabalho, mas se comportam de forma diferente dependendo do material, do tempo de uso contínuo e do ambiente da oficina.
Spindle refrigerado a ar: simplicidade e custo menor
O spindle a ar costuma ser a porta de entrada para quem está montando a primeira estrutura de produção ou trabalha com peças mais leves, como MDF fino, acrílico, placas de sinalização e entalhes rasos. Ele dispensa bomba, mangueiras e reservatório, o que simplifica a instalação e reduz pontos de falha.
- Vantagens: instalação mais simples, menor custo de manutenção, sem risco de vazamento de água sobre a eletrônica.
- Limitações: em jornadas longas e contínuas, tende a esquentar mais, o que pode reduzir a vida útil do rolamento e exigir pausas para resfriamento.
Para oficinas que trabalham com lotes pequenos e médios, intercalando tarefas, o spindle a ar costuma dar conta do recado sem comprometer a produtividade.
Spindle refrigerado a água: estabilidade para produção pesada
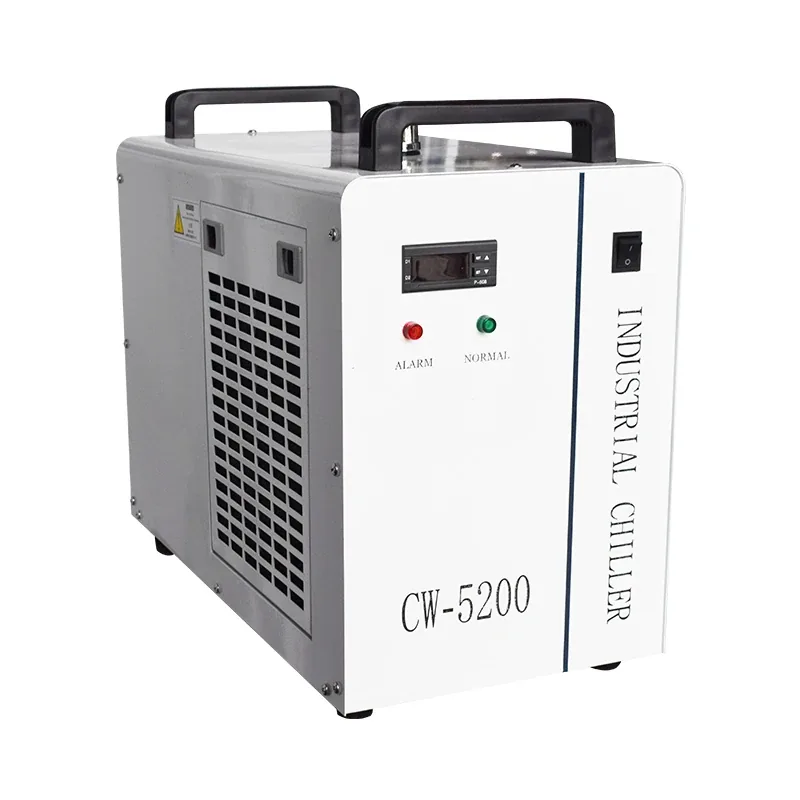
Já o spindle refrigerado a água é indicado para quem usina materiais mais densos, como madeira maciça, compensado naval, placas de alumínio mais espessas ou ACM em grandes volumes, principalmente em operação contínua, de várias horas seguidas, sem parar a máquina.
- Vantagens: temperatura de trabalho mais estável, menor desgaste do rolamento, corte mais silencioso e, em muitos casos, maior vida útil do próprio spindle.
- Cuidados: exige bomba d'água funcionando corretamente, reservatório com nível de água monitorado e atenção redobrada para evitar vazamento próximo à controladora.
Negligenciar o nível de água do reservatório é um dos erros mais comuns: o spindle superaquece rapidamente sem o operador perceber de imediato, e o dano ao rolamento pode aparecer só semanas depois, em forma de vibração e perda de precisão no corte.
Como decidir na prática
Antes de escolher, vale responder três perguntas simples sobre a rotina da sua produção:
- Quantas horas seguidas a máquina vai rodar por turno?
- Quais materiais serão usinados com mais frequência?
- A oficina tem espaço e rotina para manter um sistema de refrigeração líquida sem risco de vazamento sobre a parte elétrica?
Se a resposta aponta para produção intensa, materiais mais rígidos e jornadas longas, o spindle a água tende a se pagar pela durabilidade. Se a operação é mais fracionada, com pausas naturais entre peças, o spindle a ar entrega bom custo-benefício sem complicar a manutenção.
Manutenção não é opcional em nenhum dos dois casos
Independente do tipo escolhido, alguns cuidados valem para qualquer spindle: verificar ruídos estranhos, checar o aperto da pinça antes de cada troca de fresa, observar sinais de folga no eixo e, no caso do modelo a água, trocar a água do reservatório periodicamente para evitar acúmulo de impurezas que reduzem a troca de calor.
Um spindle bem cuidado, seja a ar ou a água, pode render anos de operação estável — o problema raramente é o tipo escolhido, e sim a falta de manutenção básica.
Se você está estruturando ou ampliando sua linha de router CNC e tem dúvidas sobre qual configuração de spindle combina com o seu tipo de produção, a equipe da Tibatron pode orientar com base no volume de trabalho e nos materiais que você usina no dia a dia. Chama no WhatsApp (12) 99199-9199 e tire suas dúvidas antes de fechar a compra.
Vale investir em redundância?
Para oficinas que não podem parar a produção por manutenção de spindle, manter uma unidade reserva — seja ela a ar ou a água — é uma prática comum entre quem já sentiu na pele o prejuízo de uma parada inesperada no meio de um lote grande. O custo de um spindle extra costuma ser bem menor do que o prejuízo de dias parados aguardando reparo ou peça de reposição.