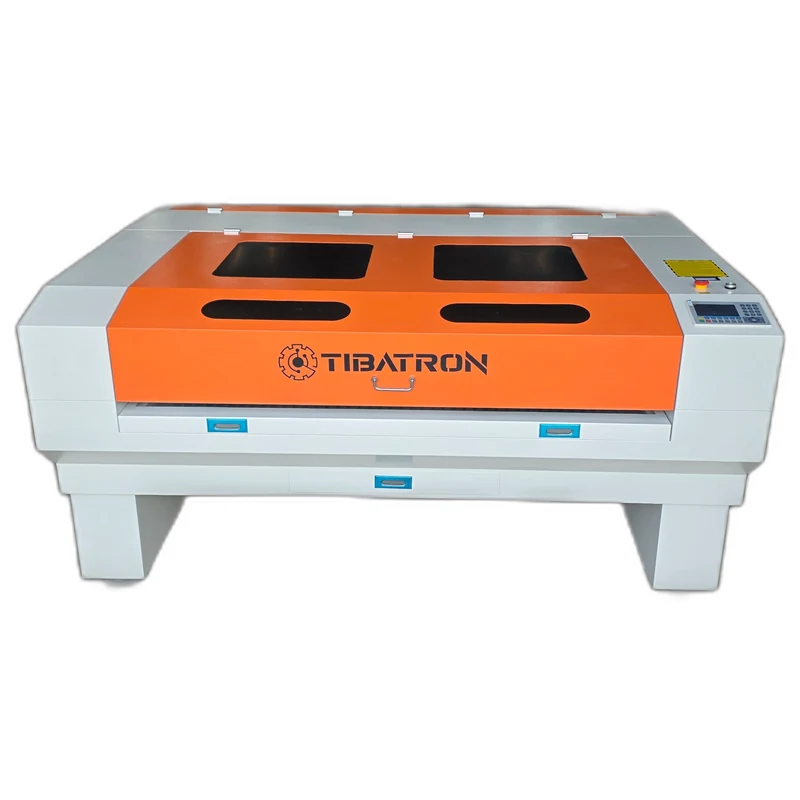
A laser CO2 é uma das máquinas mais versáteis que existem: corta acrílico, MDF, couro, tecido, papel, borracha e muito mais. Mas essa versatilidade engana muita gente que acaba colocando na mesa de corte materiais que não deveriam nem chegar perto do feixe. O resultado não aparece só na peça malfeita — aparece, semanas depois, em lente embaçada, espelho corroído, trilho emperrado e, no pior cenário, em problemas respiratórios para quem opera a máquina todos os dias.
Este artigo não fala sobre parâmetros de corte, e sim sobre o que não deve ir para dentro da sua laser CO2, mesmo que o material pareça inofensivo à primeira vista.
Por que alguns materiais são perigosos na laser CO2
O corte a laser funciona por combustão e vaporização localizada. Quando o material contém cloro, enxofre ou certos polímeros halogenados na composição, a reação térmica libera gases ácidos e tóxicos. Esses gases não desaparecem no ar: eles se depositam em forma de resíduo corrosivo sobre lente, espelhos, trilhos lineares e até dentro do próprio tubo de CO2, reduzindo a vida útil de componentes caros em questão de meses.
PVC e materiais clorados
Este é o maior vilão. PVC, courvin de baixa qualidade, alguns adesivos e fitas com base de vinil liberam ácido clorídrico (HCl) quando atingidos pelo laser. Esse gás é extremamente corrosivo e ataca partes metálicas da máquina de forma silenciosa — muitas vezes o cliente só percebe o estrago quando a óptica já está comprometida ou o trilho começa a travar.
ABS
Comum em peças plásticas injetadas, o ABS libera cianeto de hidrogênio quando queimado por laser. É um gás altamente tóxico mesmo em baixa concentração. Diferente do acrílico (PMMA), que vaporiza de forma relativamente limpa, o ABS carboniza e expõe o operador a um risco real de saúde, mesmo com exaustão ligada.
Isopor e espumas de poliestireno expandido
Além de liberarem fumaça densa e tóxica, essas espumas são extremamente inflamáveis e podem pegar fogo com facilidade dentro da câmara de corte, mesmo em potências baixas. O risco de incêndio aqui é maior do que em qualquer outro material comum de oficina.
Policarbonato
Ao contrário do acrílico, o policarbonato não vaporiza de forma limpa — ele carboniza, escurece as bordas e ainda libera fumaça irritante. O resultado estético também costuma ser ruim, então mesmo quando não há risco grave à saúde, o corte simplesmente não compensa.
Metais em geral
Isso parece óbvio, mas ainda gera confusão em quem está começando: a laser CO2 não corta metal de forma eficiente. Para aço inox, alumínio, latão e afins, o equipamento correto é a laser fibra, que trabalha com comprimento de onda adequado para materiais refletivos e condutores.
Como identificar um material seguro antes de cortar
- Consulte a ficha de segurança (FISPQ/SDS) do fornecedor sempre que receber um material novo ou de origem desconhecida.
- Faça um teste pequeno, com a exaustão ligada e por poucos segundos, observando cor e densidade da fumaça.
- Desconfie de cheiro forte, ácido ou muito diferente do odor natural do material (madeira, couro, tecido).
- Mantenha a exaustão e, se possível, um filtro adicional sempre ativos durante qualquer teste com material novo.
O custo invisível de cortar o material errado
Muita gente avalia o risco só pelo lado da saúde, mas o prejuízo financeiro também é relevante. Resíduos corrosivos reduzem a vida útil da lente e do espelho, podem comprometer o alinhamento óptico e, em exposições repetidas, até afetar a vedação do tubo de CO2. Trocar esses componentes antes da hora é um custo que poderia ser evitado com uma simples triagem de material na entrada da produção.
Antes de rodar um lote grande com um material novo, vale sempre confirmar a composição com o fornecedor — é mais barato perder cinco minutos checando do que trocar uma lente ou um espelho antes da hora.
Se você tem dúvida sobre algum material específico da sua produção, ou quer orientação sobre qual configuração de máquina e exaustão é ideal para o seu mix de produtos, a equipe da Tibatron está disponível no WhatsApp (12) 99199-9199 para ajudar antes que o problema apareça no equipamento.
Conclusão
Saber o que não cortar é tão importante quanto dominar os parâmetros corretos de potência e velocidade. Essa triagem simples protege a saúde do operador, evita incêndios e prolonga a vida útil de peças ópticas caras, mantendo sua produção estável e sem paradas inesperadas.