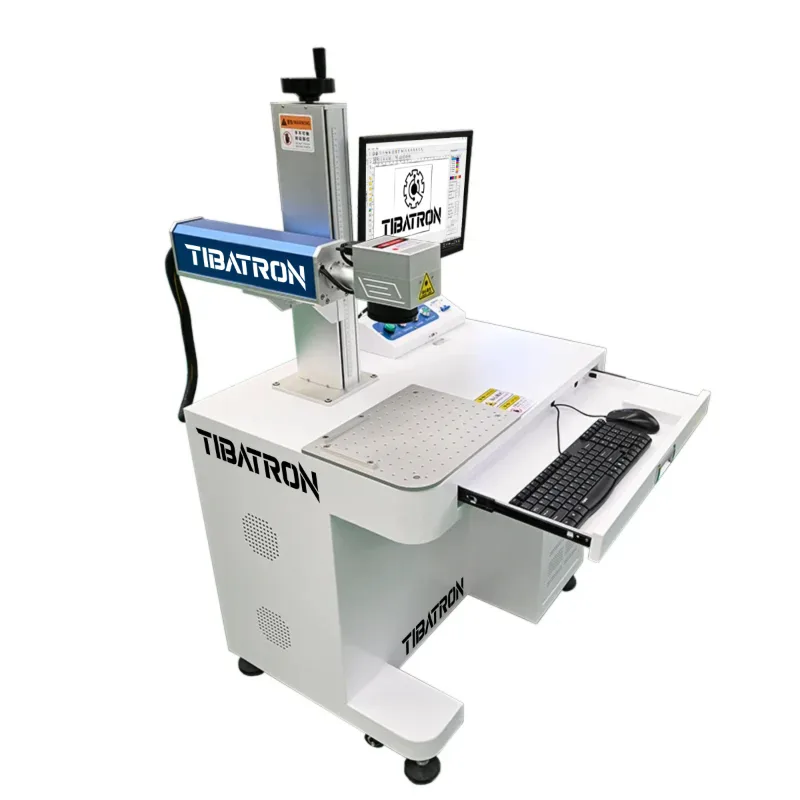
A cutelaria é um nicho que costuma passar despercebido por quem opera laser fibra apenas para chaveiros e peças decorativas. Fabricantes de facas artesanais, afiadores, lojas de equipamentos de cozinha profissional e até cutelarias militares precisam identificar lotes, marcas, numeração de série e logotipos diretamente no aço, de forma permanente e resistente ao uso diário. É um serviço de alto valor agregado, com recorrência garantida por fabricantes que lançam coleções novas o tempo todo.
O desafio técnico é diferente de marcar uma chapa de inox comum: a lâmina da faca já passou por têmpera e, em muitos casos, por revestimentos ou acabamentos especiais (escovado, polido, black oxide). Uma marcação mal ajustada pode gerar microfissuras na borda de corte, alterar a dureza localizada do aço ou simplesmente descascar depois de algumas lavagens.
Por que esse mercado vale a pena
Cutelarias pequenas e médias normalmente não têm estrutura própria para gravação e terceirizam esse serviço. O ticket por lote costuma ser interessante porque envolve personalização (nome do cliente, marca da cutelaria, numeração sequencial) e o volume é recorrente, não pontual como um brinde único. Quem já tem laser fibra de 20W a 50W consegue atender a maior parte dessa demanda sem precisar de upgrade de potência.
Parâmetros práticos para aço de faca
Cada aço se comporta de um jeito diferente conforme o teor de carbono e o tratamento térmico, então trate os números abaixo como ponto de partida, não como regra fixa:
- Potência: entre 30% e 60% da potência nominal para a maioria das marcações superficiais em aço inox temperado.
- Frequência: faixas entre 20 kHz e 60 kHz costumam trazer bom contraste sem concentrar calor em excesso num ponto só.
- Velocidade: velocidades moderadas, nem muito lentas (risco de acúmulo de calor) nem muito rápidas (perda de contraste), ajustadas em testes de bandeja antes do lote real.
- Número de passes: prefira menos passes com energia bem calibrada a muitos passes em baixa potência, que aumentam o tempo de exposição térmica da peça.
O ponto mais importante é sempre marcar longe do fio de corte, numa área plana da lâmina ou na espinha, e nunca sobre a região que recebeu o têmpera mais fino, onde o aço é mais sensível a variações térmicas.
Contraste sem comprometer a resistência
Para conseguir preto profundo ou tons escuros em aço inox sem gravar fundo, a técnica de oxidação controlada por calor costuma funcionar bem, desde que a energia seja ajustada com cuidado. Em lâminas com revestimento black oxide ou DLC, o ideal é reduzir ainda mais a potência, já que o objetivo é marcar sobre o revestimento sem removê-lo por completo, preservando a proteção contra corrosão.
Testes de resistência antes de fechar o lote
Antes de assumir um contrato de marcação em série, faça testes simulando o uso real da peça: lavagem em água quente com detergente, fricção com pano abrasivo e, se possível, contato com solução salina para simular corrosão acelerada. Isso evita retrabalho e reclamação de cliente final, algo que pode manchar a reputação da sua oficina rapidamente nesse mercado de nicho, onde boca a boca pesa muito.
Precificação e escala
Como o valor percebido é alto (identidade da marca, rastreabilidade, numeração de série), a precificação por peça costuma ser melhor do que em brindes genéricos. Vale negociar contratos recorrentes com cutelarias e lojas, oferecendo desconto por volume e prazo de entrega combinado, já que a produção em lote reduz o tempo de setup por peça.
Antes de fechar um contrato grande, sempre rode uma amostra de 5 a 10 peças com o cliente aprovando o resultado visual e a resistência, documentando os parâmetros usados para repetir o padrão sem variação entre lotes.
Se você já tem uma laser fibra e quer validar se ela atende esse tipo de aço, ou está avaliando a compra de uma máquina pensando nesse nicho, a equipe da Tibatron pode te ajudar a entender a configuração ideal. Chama no WhatsApp (12) 99199-9199 e conversa com quem já apoiou dezenas de oficinas a entrar em mercados como esse sem erro de parâmetro.