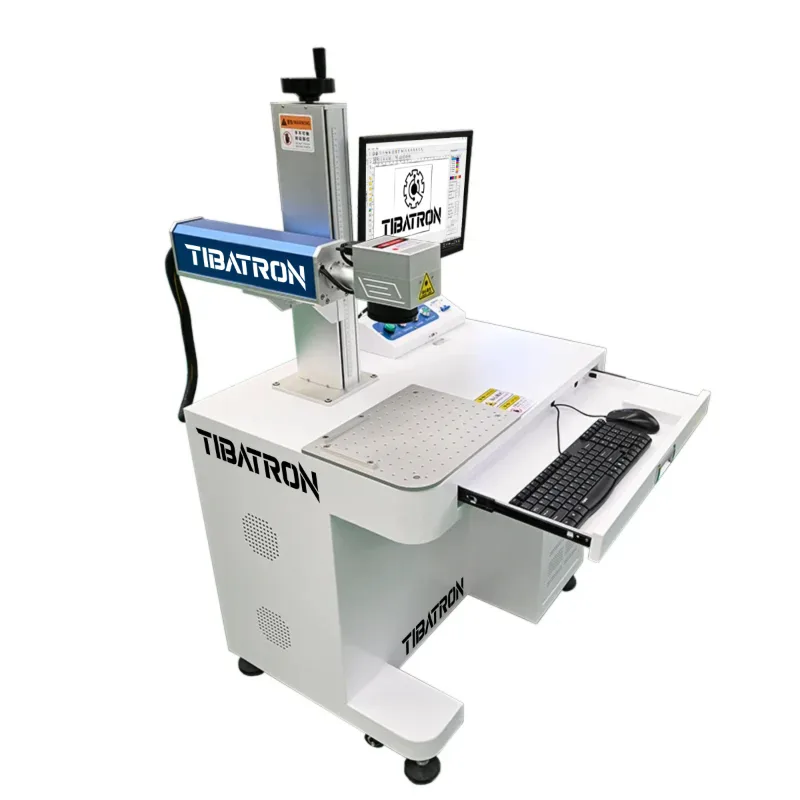
O alumínio anodizado é um dos materiais mais pedidos em brindes corporativos, placas de identificação, peças de eletrônicos e acessórios premium. A camada de anodização, além de proteger a peça contra corrosão, cria uma superfície ideal para marcação a laser fibra, permitindo revelar o alumínio base por baixo da camada colorida e gerar contrastes nítidos sem riscar ou desgastar o produto.
Diferente do alumínio polido ou escovado, que é altamente reflexivo e exige cuidado redobrado com a energia do feixe, o alumínio anodizado reage de forma mais previsível: a camada de óxido absorve o laser e muda de cor ou é removida seletivamente, expondo o metal por baixo. Isso abre espaço para marcações de alto contraste, inclusive em preto, branco ou tons metálicos, dependendo da cor original da anodização.
Como funciona a reação do laser na camada anodizada
A anodização cria uma camada porosa de óxido de alumínio que recebe pigmento ou corante durante o processo industrial. Quando o laser fibra incide sobre essa superfície, ele pode agir de duas formas principais:
- Remoção da camada colorida: o feixe retira o pigmento e expõe o alumínio metálico, criando um contraste claro contra o fundo escuro ou colorido.
- Alteração térmica da camada: em potências mais baixas, o laser escurece ou altera o tom da camada sem removê-la totalmente, útil para efeitos de sombreamento em fotos e logotipos.
O resultado final depende diretamente da espessura da camada anodizada, da cor aplicada e dos parâmetros escolhidos no software de controle.
Parâmetros práticos para começar os testes
Cada fonte de laser fibra e cada lote de anodização têm variações, então o ideal é sempre rodar uma matriz de testes antes de assumir um lote grande. Como ponto de partida seguro para fontes entre 20W e 30W, trabalhe com:
- Frequência de pulso na faixa média, ajustando conforme o brilho desejado no contraste.
- Velocidade de marcação moderada, evitando excesso de calor concentrado em um mesmo ponto.
- Potência inicial baixa, aumentando gradualmente até obter a exposição completa do alumínio sem queimar bordas.
- Número de repetições (passes) ajustado conforme a espessura da camada anodizada do fornecedor.
Evite começar direto em potência alta: isso tende a gerar bordas irregulares, microfissuras na camada e, em casos extremos, deformação leve da superfície em peças mais finas.
Cuidados que evitam retrabalho
Antes de rodar um lote de produção, verifique sempre:
- Se a camada anodizada é uniforme em toda a peça, já que variações de espessura alteram o resultado da marcação.
- Se há presença de óleo ou resíduo de proteção plástica na superfície, que deve ser removido antes da gravação.
- Se o foco do cabeçote galvanométrico está correto, já que pequenas variações de distância alteram diretamente a nitidez do contraste.
Um erro comum em oficinas iniciantes é aplicar os mesmos parâmetros usados em aço inox ou latão diretamente no alumínio anodizado. A reação é diferente e o resultado tende a sair fraco ou com bordas queimadas.
Aplicações comerciais que valorizam esse processo
Esse tipo de marcação tem forte demanda em segmentos específicos:
- Placas de identificação e QR codes em equipamentos industriais.
- Peças personalizadas para o setor automotivo e aeroespacial.
- Brindes corporativos premium, como squeezes, chaveiros e capinhas metálicas.
- Componentes eletrônicos que exigem rastreabilidade permanente.
Por ser um processo sem contato, sem tinta e sem desgaste mecânico, a marcação se mantém legível mesmo após anos de uso, o que justifica o valor agregado cobrado nesse tipo de serviço.
Vale a pena investir nesse nicho?
Para oficinas que já operam laser fibra, adicionar o alumínio anodizado ao portfólio é um movimento de baixo custo e alto retorno, já que não exige insumo adicional além da própria fonte laser e um bom software de controle. O principal investimento é o tempo dedicado aos testes de parametrização, que podem ser feitos em sobras de material antes de assumir pedidos maiores.
Se você já tem uma laser fibra e quer explorar esse mercado, ou está avaliando a compra de uma máquina pensando justamente nesse tipo de aplicação, a equipe da Tibatron pode te ajudar a entender qual configuração de potência e lente faz mais sentido para o seu volume de produção. Chame no WhatsApp (12) 99199-9199 e converse com quem monta máquina pensando em uso real de produção, sem prometer o que não pode sustentar.