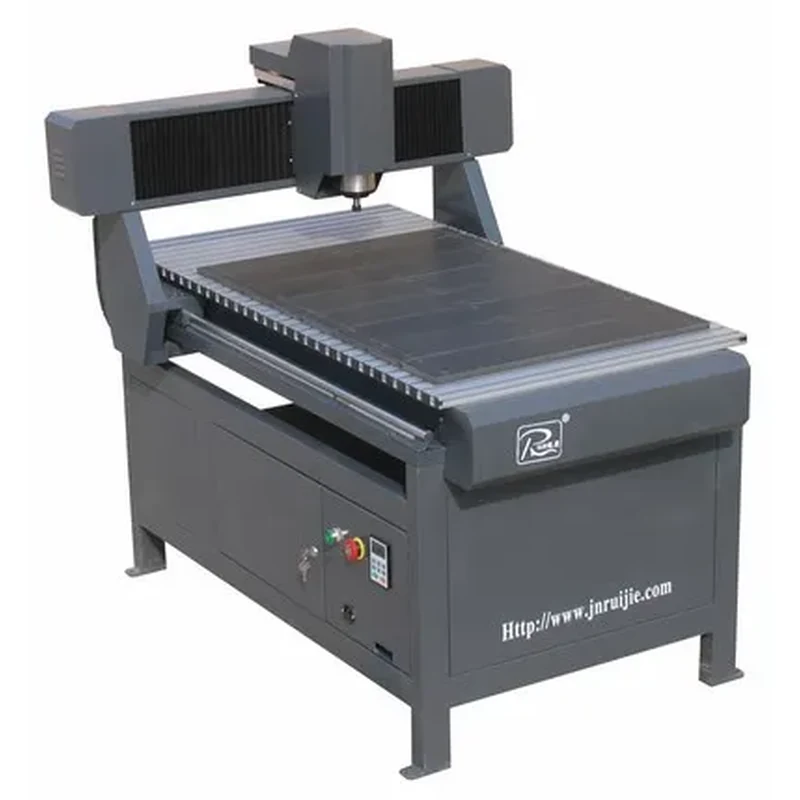
Um dos problemas mais comuns em oficinas que operam router CNC não está na potência do motor nem na qualidade da fresa, mas em algo aparentemente simples: a forma como a peça é fixada na mesa. Uma fixação inadequada gera vibração, deslocamento durante o corte e, em muitos casos, marcas visíveis na superfície final, comprometendo o acabamento e obrigando o retrabalho.
A fixação a vácuo é, hoje, a solução mais utilizada em ambientes de produção que trabalham com chapas finas, acrílico, ACM e MDF de espessuras variadas. Ela substitui grampos, parafusos e fitas em boa parte das aplicações, permitindo cortes internos completos sem interferência física sobre a peça.
Como funciona a fixação a vácuo
O sistema utiliza uma bomba de vácuo conectada a uma mesa perfurada ou setorizada. O ar é sugado por baixo da chapa, criando uma pressão negativa que a mantém firmemente presa contra a superfície de trabalho. Quanto maior a área de contato e mais vedada a chapa estiver sobre a mesa, mais eficiente será a sucção.
Para materiais porosos, como MDF cru, a vedação costuma ser natural. Já em chapas de acrílico ou ACM, é comum usar uma chapa sacrifício perfurada sobre a mesa, além de vedar as bordas com fita adesiva ou borracha, evitando perda de vácuo nas laterais.
Mesa de vácuo total ou setorizada
Em oficinas que cortam peças de tamanhos muito diferentes ao longo do dia, vale considerar uma mesa setorizada, dividida em zonas que podem ser ativadas individualmente. Isso evita perda de pressão em áreas sem chapa e mantém a força de sucção concentrada onde realmente é necessária, reduzindo o consumo de energia da bomba.
Quando usar ventosas em vez da mesa de vácuo
Para peças muito pequenas, recortes internos que sobram soltos no meio do corte, ou operações pontuais fora da mesa principal, as ventosas individuais continuam sendo uma alternativa prática. Elas são úteis principalmente em:
- Peças isoladas de pequeno porte que não cobrem área suficiente para gerar vácuo eficiente na mesa;
- Recortes internos que se soltam antes do fim do corte e podem ser projetados pela fresa;
- Situações em que a mesa de vácuo está ocupada com outro lote de produção.
O ideal é combinar as duas soluções conforme o mix de produtos da oficina, e não depender de apenas um método para todos os tipos de peça.
Erros que reduzem a eficiência do vácuo
Muitas oficinas investem em uma boa bomba, mas perdem desempenho por detalhes simples de operação. Os erros mais frequentes são:
- Não vedar as bordas da chapa, permitindo entrada de ar pelas laterais;
- Utilizar a chapa sacrifício furada em excesso, sem sincronizar os furos com o layout de corte;
- Negligenciar a manutenção do filtro da bomba de vácuo, que perde capacidade de sucção com o acúmulo de pó de MDF;
- Cortar peças muito pequenas direto na mesa geral sem isolar a área, dispersando o vácuo disponível.
Corrigir esses pontos costuma resolver grande parte das reclamações de peça “andando” durante o corte, especialmente em acabamentos que exigem precisão, como letras caixa, painéis decorativos e peças de mobiliário planejado.
Impacto direto na qualidade e na produtividade
Quando a fixação é adequada, o operador ganha em dois pontos centrais: menos refugo por deslocamento de peça e menos tempo gasto ajustando grampos manualmente entre um corte e outro. Em produção seriada, isso significa mais peças cortadas por turno e menor desgaste da fresa, já que vibrações excessivas aceleram o desgaste da ferramenta de corte.
Uma mesa de vácuo bem dimensionada não é luxo, é ferramenta de produtividade: ela reduz retrabalho, protege a fresa e melhora o acabamento final da peça.
Antes de decidir entre mesa total, setorizada ou ventosas complementares, vale considerar o perfil de produção da oficina: tipo de material predominante, tamanho médio das peças e volume diário de corte. Esses fatores determinam a vazão de ar necessária na bomba e o layout ideal da mesa.
Se você está estruturando ou ampliando a produção com router CNC e quer entender qual configuração de fixação faz sentido para o seu tipo de peça, a equipe da Tibatron pode ajudar a avaliar isso na prática. Chame no WhatsApp (12) 99199-9199 e converse com quem acompanha de perto o dia a dia de oficinas em todo o Brasil.