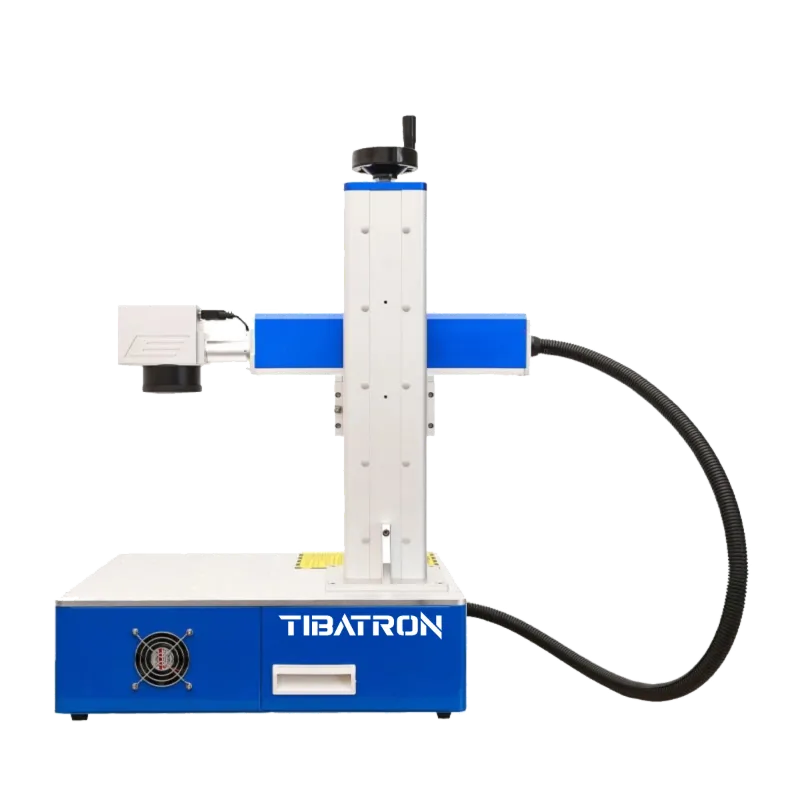
Quem opera uma laser fibra no dia a dia sabe que a máquina em si é só metade da história. A outra metade está no software de controle, responsável por traduzir o desenho em movimentos do espelho galvanométrico e pulsos do laser. No Brasil, o EZCad (nas versões 2 e 3) ainda é o software mais usado em fontes de fibra nacionais e importadas, e dominar seus parâmetros é o que separa uma oficina que marca peça por peça de uma que realmente produz em escala.
Muitos operadores iniciantes usam o EZCad apenas com os valores padrão que vêm da fábrica, e isso funciona até certo ponto. O problema aparece quando o material muda, o lote aumenta ou o cliente exige contraste e profundidade específicos. Sem entender os parâmetros centrais, cada ajuste vira tentativa e erro, desperdiçando tempo de máquina e matéria-prima.
Os parâmetros que realmente importam no EZCad
Dentro da aba de parâmetros de marcação, quatro valores concentram a maior parte do resultado final:
- Speed (velocidade de marcação): controla a rapidez com que o feixe percorre o traçado. Velocidades mais altas reduzem o tempo de ciclo, mas em excesso comprometem a definição de linhas finas.
- Power (potência): definida em porcentagem da potência máxima da fonte. Para gravação de contraste em inox, por exemplo, trabalha-se normalmente com faixas mais baixas de potência e maior número de passadas, enquanto corte ou marcação profunda pede o oposto.
- Frequency (frequência, em kHz): influencia diretamente o acabamento. Frequências mais altas tendem a gerar superfícies mais lisas e menos agressivas; frequências mais baixas aumentam a energia por pulso, útil para gravações mais profundas.
- Q-pulse width (apenas em fontes MOPA): permite ajustar a duração do pulso, abrindo um leque de efeitos de cor e textura que a fibra padrão não alcança.
A combinação correta desses quatro parâmetros, testada em pequenos corpos de prova antes de ir para o lote cheio, é o que garante repetibilidade. Anotar essas combinações por material e por tipo de peça economiza horas de setup nos pedidos seguintes.
Organizando bibliotecas de parâmetros por cliente e material
Uma prática que faz diferença real na rotina de produção é criar arquivos de parâmetros salvos por tipo de serviço: um para aço inox fosco, outro para alumínio anodizado, outro para latão, e assim por diante. O EZCad permite exportar e importar essas configurações, o que evita recomeçar do zero a cada troca de material ou de operador no turno.
Vale também padronizar a nomenclatura dos arquivos com informações objetivas, como material, espessura aproximada e finalidade (gravação de código, logotipo ou texto). Isso reduz erros humanos e acelera o treinamento de novos operadores, já que eles passam a escolher um arquivo pronto em vez de digitar valores de memória.
Calibração do campo de marcação e correção de distorção
Outro ponto frequentemente ignorado é a calibração do campo de trabalho dentro do próprio software, feita a partir de uma grade de teste impressa ou gravada na mesa. Com o tempo, pequenas variações na lente F-theta ou no posicionamento do scanner podem gerar distorções sutis nas bordas da área de marcação, especialmente em campos maiores. O EZCad possui ferramentas de correção de malha (grid correction) que ajustam esses desvios ponto a ponto, garantindo que um retângulo marcado na lateral da mesa saia tão preciso quanto um marcado no centro.
Esse ajuste não precisa ser feito todo dia, mas é recomendável revisá-lo periodicamente, principalmente após transporte da máquina, trocas de lente ou quando surgem reclamações de desalinhamento em peças específicas da bandeja.
Produtividade real começa na configuração, não só na máquina
É comum o cliente achar que precisa trocar de máquina para ganhar velocidade, quando na verdade o gargalo está em parâmetros mal ajustados ou em arquivos recriados manualmente todo dia. Revisar a biblioteca de parâmetros, treinar o operador nas quatro variáveis principais e manter a calibração de campo em dia costuma trazer ganhos de produtividade sem nenhum investimento adicional em equipamento.
Se sua oficina está com dificuldade para padronizar parâmetros de marcação ou avaliando trocar de software, a equipe da Tibatron pode ajudar a revisar sua configuração atual. Fale direto pelo WhatsApp (12) 99199-9199 e tire suas dúvidas sobre ajuste de parâmetros, suporte técnico e manutenção da sua laser fibra.
Parâmetro certo, salvo e documentado, vale tanto quanto potência de máquina quando o assunto é produção em série.