O EVA (etileno acetato de vinila) é um dos materiais mais usados em confecção de brindes, displays, artesanato, palmilhas, capas de caderno e componentes de calçados. Por ser leve, colorido e barato, virou queridinho de quem trabalha com personalização. Só que cortar e gravar EVA na laser CO2 exige atenção redobrada: parâmetros errados geram bordas derretidas, cheiro forte e até liberação de gases nocivos ao operador.
Por que o EVA exige cuidado especial
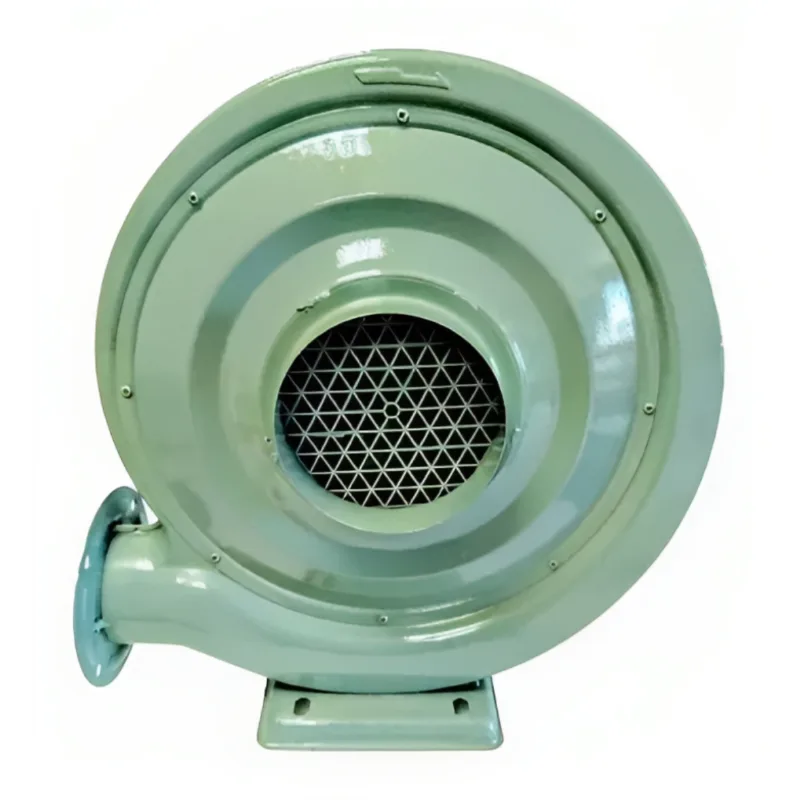
Diferente do MDF ou do acrílico, o EVA é um polímero espumado. Quando exposto ao calor do laser, ele não queima de forma limpa como a madeira: ele derrete e libera fumaça densa, muitas vezes com odor forte de enxofre, principalmente em folhas de EVA de baixa qualidade ou com aditivos vulcanizantes mais baratos. Isso significa duas coisas na prática: primeiro, sua exaustão precisa estar em pleno funcionamento, com filtro adequado e vazão suficiente para o volume da cabine; segundo, o material de origem confiável faz toda diferença no resultado final e na saúde de quem opera a máquina.
Faixas de referência para potência e velocidade
Não existe um número mágico universal, porque cada folha de EVA tem espessura, densidade e composição diferentes. Como ponto de partida para testes, considere:
- EVA fino (2 mm a 3 mm): potências baixas, velocidades mais altas, priorizando corte rápido e limpo sem excesso de derretimento na borda.
- EVA médio (4 mm a 6 mm): exige ajuste de potência moderada e passadas mais lentas, sempre testando em retalho antes de rodar o lote completo.
- EVA laminado ou colorido em camadas: pode precisar de menor potência para gravação superficial, evitando que o laser atravesse a camada de cor e exponha a base.
O recomendado é sempre fazer uma matriz de testes: corte pequenos quadrados variando potência e velocidade, anote os resultados e guarde essa tabela como referência para produções futuras. Isso evita desperdício de material e retrabalho.
Gravação em EVA: cuidado com a cor
Um erro comum de quem está começando é usar a mesma configuração de corte para gravar. Na gravação, o objetivo é marcar a superfície sem queimar totalmente a camada colorida, senão a peça fica com aspecto “chamuscado” em vez de um contraste limpo. Reduza bastante a potência, aumente a velocidade e faça a gravação em múltiplas passadas leves quando precisar de mais definição, em vez de uma única passada forte.
Exaustão não é opcional
Trabalhar EVA sem um sistema de exaustão dimensionado corretamente é um dos erros mais caros que se vê em oficinas iniciantes. Além do desconforto e do cheiro que se espalha pelo ambiente, a exposição prolongada aos gases de queima pode ser prejudicial à saúde do operador. Se sua produção de EVA é recorrente, vale revisar a capacidade do exaustor, a limpeza dos filtros e o isolamento da cabine de corte.
Aplicações comerciais que valem a pena
O EVA cortado a laser tem demanda constante em segmentos como:
- Brindes personalizados para eventos e empresas;
- Cases e organizadores para papelaria criativa;
- Displays e letras decorativas para vitrines;
- Componentes para indústria calçadista e ortopédica;
- Artesanato e EAP (educação infantil, quebra-cabeças, painéis sensoriais).
Esse tipo de produção costuma ter ticket médio interessante e repetição de pedidos, especialmente quando a oficina consegue padronizar os parâmetros e reduzir o tempo de ajuste entre um material e outro.
Testando antes de produzir em escala
Antes de fechar um pedido grande, sempre rode uma amostra completa com o mesmo lote de EVA que será usado na produção final. Lotes diferentes do mesmo fornecedor podem ter variação de densidade, e isso muda o comportamento do corte. Documentar os parâmetros por fornecedor e por espessura economiza tempo e evita prejuízo com material desperdiçado.
Se você trabalha ou pretende trabalhar com corte de EVA em produção comercial, a equipe da Tibatron pode te ajudar a definir a configuração de máquina ideal para o seu volume de trabalho. Chama no WhatsApp (12) 99199-9199 e converse com quem entende do assunto.
Como em qualquer material espumado, o segredo do bom resultado em EVA está no equilíbrio entre potência, velocidade e exaustão. Com uma tabela de parâmetros bem testada e uma máquina confiável, é possível manter produção estável, bordas limpas e clientes satisfeitos.