O isopor, tecnicamente chamado de EPS (poliestireno expandido), é um material muito usado em letreiros tridimensionais, maquetes arquitetônicas, cenografia, displays promocionais e até embalagens especiais. Ele é leve, barato e permite cortes criativos com a laser CO2, mas tem um comportamento bem diferente de materiais como MDF, acrílico ou papelão, e isso exige atenção redobrada do operador.
Por que o EPS exige cuidado redobrado
O EPS é composto basicamente por ar aprisionado em uma estrutura de poliestireno. Essa estrutura derrete e queima com muita facilidade, e o processo de corte a laser gera fumaça densa, partículas residuais e, em alguns casos, pequenas chamas visíveis na borda do corte. Diferente do MDF, que carboniza, o isopor tende a encolher, formar bolhas e deixar resíduos grudados caso os parâmetros não estejam ajustados corretamente.
Outro ponto importante: a fumaça do EPS carrega compostos de estireno, que são mais agressivos à saúde do que a fumaça de madeira. Isso torna a exaustão eficiente item obrigatório, não opcional, para quem trabalha com esse material em produção.
Parâmetros práticos de corte
Não existe uma receita única, pois cada máquina tem lente, potência de tubo e condição óptica diferentes. Mas algumas faixas práticas ajudam o operador a começar os testes com segurança:
- Potência: use níveis baixos a moderados em relação à potência máxima do tubo, já que o EPS corta com pouca energia.
- Velocidade: trabalhe com velocidades mais altas que as usadas em MDF de espessura equivalente, evitando acúmulo de calor na mesma linha.
- Foco: mantenha o foco levemente acima da superfície, o que reduz o contato prolongado do feixe com o material e minimiza o derretimento lateral.
- Passes múltiplos: para placas mais espessas, prefira dois ou três passes rápidos em vez de um único passe lento e intenso.
Sempre rode uma peça de teste na sobra de chapa antes de liberar o corte final. O EPS varia de densidade conforme o fornecedor, e isso muda bastante a resposta ao laser.
Exaustão e ventilação dedicada
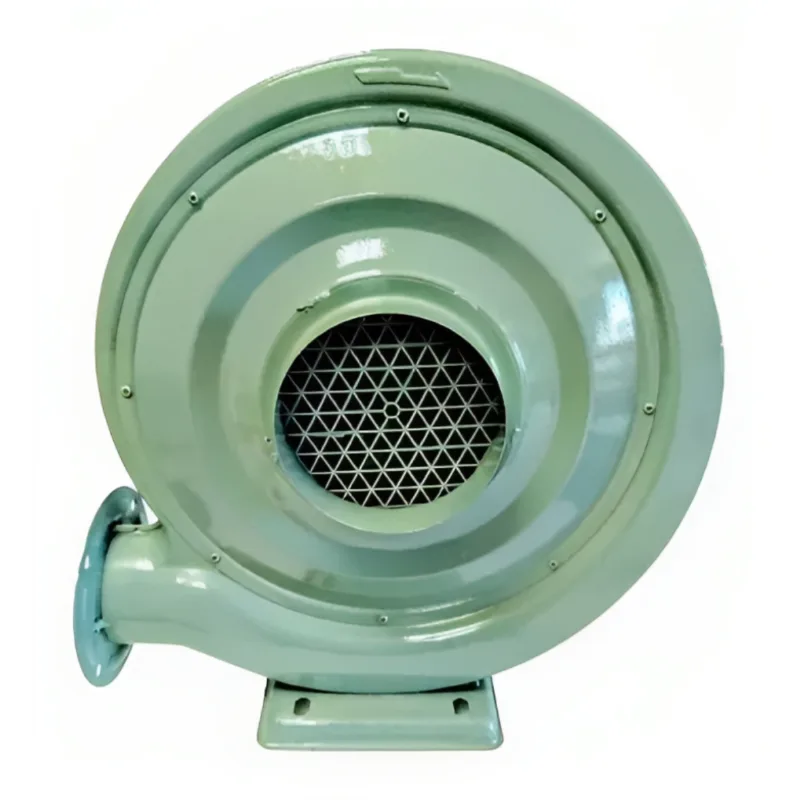
Um exaustor subdimensionado é a causa mais comum de problemas no corte de EPS. A fumaça precisa ser removida rapidamente da área de corte, caso contrário ela se acumula, interfere na óptica e aumenta o risco de reignição em pontos já cortados. Se sua oficina já trabalha com MDF e acrílico, vale revisar a vazão do exaustor antes de colocar EPS em produção regular, pois a demanda de remoção de fumaça costuma ser maior nesse material.
Risco de incêndio e supervisão
Nunca deixe a máquina cortando EPS sem supervisão direta. Pequenas chamas residuais podem aparecer nas bordas do corte, principalmente em cortes internos complexos ou gravações de baixo relevo. Mantenha extintor adequado próximo à máquina e, se possível, utilize sensor de chama ou parada automática, recurso já disponível em várias controladoras usadas em máquinas laser CO2 modernas.
Material leve e barato não significa processo simples: o EPS exige mais atenção à exaustão e à supervisão do que muitos materiais tradicionais de corte a laser.
Aplicações comerciais e retorno
Quem domina o corte de EPS consegue atender nichos bem específicos: letras caixa para fachadas, peças de cenografia para eventos, maquetes para arquitetos e engenheiros, e moldes para fundição em pequena escala. São serviços com ticket médio interessante, já que o cliente geralmente não tem alternativa de corte manual com a mesma precisão e velocidade que a laser CO2 oferece.
Se você já opera uma laser CO2 e quer expandir o portfólio para EPS ou outros materiais de nicho, vale conversar com quem acompanha de perto o dia a dia de produção com essas máquinas. A equipe da Tibatron atende pelo WhatsApp (12) 99199-9199 e pode ajudar a entender se sua configuração atual de potência, lente e exaustão está pronta para esse tipo de material ou se precisa de algum ajuste.
Boas práticas resumidas
- Teste sempre em sobra antes de produção em escala.
- Ajuste exaustão para vazão maior que a usada em madeira.
- Prefira múltiplos passes rápidos a um único passe lento.
- Nunca deixe a máquina sem supervisão durante o corte.
Com os parâmetros certos e uma rotina de segurança bem definida, o EPS se torna mais um material rentável dentro do portfólio da sua operação de corte a laser, sem comprometer a qualidade das peças nem a segurança da oficina.