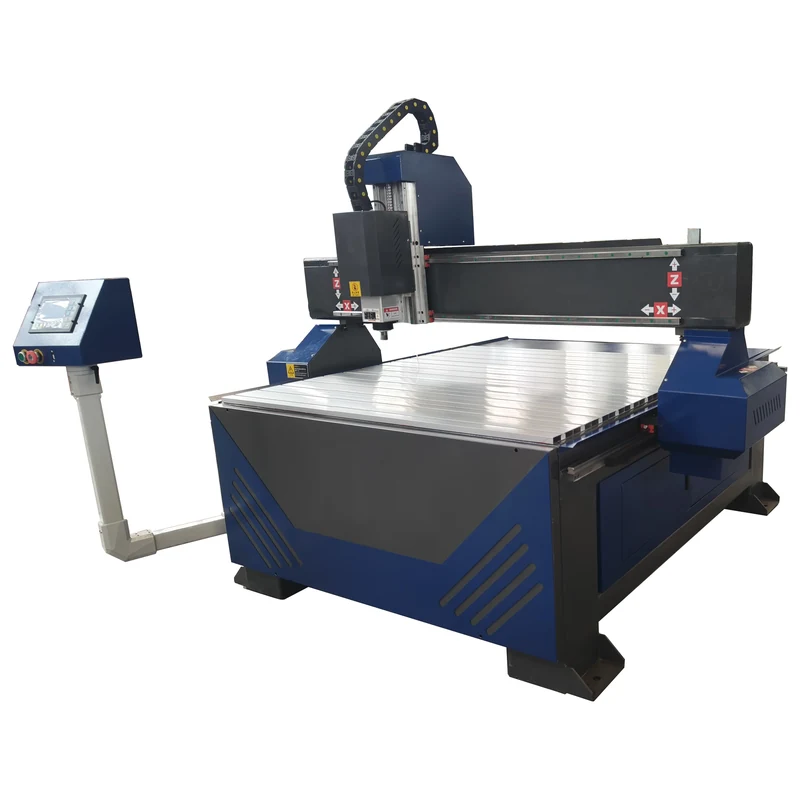
O ACM, ou alumínio composto, virou material padrão em comunicação visual, fachadas ventiladas, letras caixa e painéis de sinalização. Apesar de parecer simples de cortar, muita oficina perde chapa, quebra fresa ou entrega peça com rebarba porque trata o ACM como se fosse MDF ou acrílico. O router CNC é a ferramenta certa para esse trabalho, mas exige ajuste fino de parâmetros para explorar o material sem desperdício.
Diferente de uma chapa metálica sólida, o ACM é um sanduíche: duas lâminas finas de alumínio com um núcleo de polietileno no meio. Isso muda completamente a lógica de corte, porque a fresa precisa vencer o metal nas duas faces sem derreter ou empastar o núcleo plástico entre elas.
Escolha da fresa certa
O primeiro erro comum é usar fresa de topo reta comum, feita para madeira. Para ACM, o recomendado é fresa de compressão ou fresa reta de duas ou três hélices, com corte positivo/negativo balanceado, pensada para materiais compostos. Esse tipo de geometria empurra o cavaco para fora e evita que o polietileno derreta e grude nas paredes do corte.
- Diâmetro: fresas entre 3 mm e 6 mm funcionam bem na maioria dos projetos de sinalização e letra caixa.
- Material da fresa: metal duro (carbide) é praticamente obrigatório, pois o alumínio desgasta rápido o aço rápido.
- Revestimento: fresas com revestimento anti-aderente ajudam a reduzir o acúmulo de resíduo do núcleo plástico.
Parâmetros de rotação e avanço
Como faixa de partida para chapas de ACM entre 3 mm e 6 mm de espessura, trabalhe com rotação do spindle entre 12.000 e 18.000 RPM e velocidade de avanço moderada, testando primeiro em uma sobra de chapa. Avanço muito lento aquece a região e derrete o núcleo; avanço muito rápido gera vibração, quebra a fresa e deixa rebarba nas duas faces de alumínio.
Um recurso que ajuda bastante é o corte em múltiplas passadas de profundidade, principalmente em chapas mais espessas. Cortar tudo de uma vez força o motor e a fresa, além de aumentar o risco de o material vibrar sobre a mesa. Duas ou três passadas com profundidade reduzida entregam corte mais limpo e prolongam a vida útil da ferramenta.
Fixação e vácuo da mesa
ACM é leve e tende a vibrar sobre a mesa se a fixação não for adequada. Mesa de vácuo bem dimensionada, com boa vedação nas bordas da chapa, resolve grande parte dos problemas de acabamento. Quando a oficina não tem vácuo suficiente, usar fitas dupla-face nos cantos e reforçar com grampos nas laterais evita deslocamento durante o corte.
Acabamento sem rebarba
Rebarba no ACM geralmente aparece por três motivos: fresa desgastada, avanço incompatível com a rotação, ou profundidade de corte errada na última passada. Vale manter um controle simples de horas de uso por fresa e trocar antes que o desgaste comprometa o lote inteiro de peças, especialmente em pedidos grandes para fachadas e letreiros.
Outro ponto que faz diferença no resultado final é a limpeza do bocal de sucção de cavaco. Resíduo de alumínio acumulado interfere na refrigeração da fresa e favorece o superaquecimento do núcleo plástico, que é o principal causador de bordas derretidas e escurecidas.
Quando vale investir em um router dedicado a ACM
Para quem já trabalha com volume relevante em comunicação visual, vale considerar um router com spindle de potência adequada e estrutura rígida, evitando máquinas subdimensionadas que vibram ao cortar metal composto. A Tibatron trabalha com equipamentos pensados para essa realidade de produção contínua, com estrutura robusta e suporte técnico real, sem letra miúda.
Se você já trabalha com ACM ou está estruturando esse serviço na sua oficina, fale com a equipe da Tibatron pelo WhatsApp (12) 99199-9199 e receba orientação sobre a configuração de máquina e fresas ideais para o seu volume de produção.
No fim das contas, cortar ACM com qualidade não depende de sorte, depende de método: fresa correta, rotação e avanço testados, fixação firme e manutenção da ferramenta em dia. Com esses quatro pontos alinhados, o router CNC entrega peças prontas para instalação, sem retrabalho e sem desperdício de chapa.